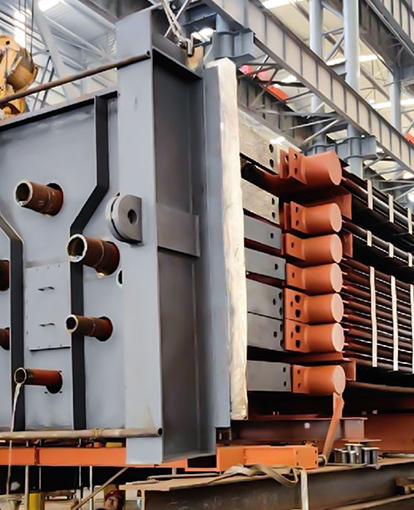
En koleldad enhet på 250 MW med avskiljning efter förbränning kan skicka 1,2 till 1,6 miljoner ton rökgas genom sin absorbator varje år. Absorbatorn i sig är vanligtvis inte den begränsande punkten. De svårare problemen är termiska: kylning av rökgasen från 140°C till cirka 45°C, tillförsel av 100 till 150 ton lågtrycksånga per timme till efterkokaren och hålla värmeväxlarytorna rena och korrosionsbeständiga under en 20-årig kampanj.
Det är därför som kolinfångningsenheter bör specificeras som integrerade värmeåtervinningssystem, inte som en fristående kolonn plus ett lösningsmedelspaket. Utrustningen som hanterar rökgaskylning, kondensatuppvärmning och ånggenerering av återkokare avgör om avskiljningsanläggningen når sitt energistraffmål eller tyst förbrukar mer ånga än vad designfallet utlovat. Den här artikeln förklarar var dessa termiska tullar sitter, vilka komponenter som bär dem och vad du ska kontrollera innan du utfärdar en inköpsorder.
Varför kolavskiljningsenheter är termiska system först
De flesta drivande kolinfångningsenheter använder vattenhaltiga aminlösningsmedel. Regenereringssteget är den största kontinuerliga värmebelastningen. Beroende på lösningsmedelssammansättning, CO2-laddning och strippertryck förbrukar kokaren ungefär 2,8 till 3,6 GJ per ton CO2 som fångas upp. För en fångstanläggning på 1 miljon ton per år översätts det till 100 till 150 ton mättad ånga per timme, vanligtvis vid 0,3 till 0,5 MPa. Om ångan kommer från en befintlig turbincykel minskar den nettoeffekten; om det kommer från en extra panna tillför det bränslekostnad och utsläpp.
Tre termiska uppgifter dominerar anläggningens balans:
- Rökgaskylning och vattenavskiljning före absorbatorn, typiskt från 120–160°C ner till 40–50°C.
- Ångförsörjning av återkokare vid stabilt tryck och temperatur, med låg risk för överföring.
- Mager/rik lösningsmedelsvärmeväxling och CO2-produktkylning, som påverkar lösningsmedelsnedbrytning och kompressionsenergi.
Varje tjänst har olika utrustningssvar. Den röda tråden är att värmeväxlare och spillvärmepannor kan återvinna energi som annars skulle kasseras till kylvattnet eller skorstenen. Den återhämtningen kompenserar direkt fångstanläggningens ångbehov.
Rökgaskylning och värmeåtervinning
 Economizer för Boiler Tail Rökgas Inlopps rökgastemperatur | 120-200°C | | Utlopp rökgastemperatur | 100-150°C | | Inloppsmatarvattentemperatur | 80-120°C | | Utlopp Matarvattentemperatur | 150-20... Visa produkt →
Vid inloppet till en infångningsenhet är rökgasen för varm och för blöt för de flesta aminabsorbenter. Direkt släckning med vatten är enkelt, men det förbrukar behandlat vatten och skickar den återvunna värmen till atmosfären. En indirekt värmeväxlare återvinner känslig värme samtidigt som gasen kyls till absorbatorfönstret. Den återvunna värmen kan förvärma pannans matarvatten, fjärrvärme returvatten eller förbränningsluft.
För kol- och biomassaeldade enheter ser rökgaskylsektionen ofta ut som en lågtemperaturförsörjare. Designutmaningen är inte värmeöverföringskoefficienten; det är den sura daggpunkten. När rörväggen sjunker under svavelsyradaggpunkten bildas kondens och korrosion börjar. Den praktiska lösningen är att hålla metalltemperaturen över daggpunkten under normal drift, eller att specificera korrosionsbeständiga material som ND-stål, Corten eller rostfritt stål där belastningen inte kan undvika kondens.
En rökgasförsörjare i slutändan är ett vanligt val eftersom den kan integreras nedströms om den befintliga luftförvärmaren, genom att använda den infångade värmen för att höja matarvattentemperaturen eller för att generera lågtrycksånga. Samma enhet kan minska kylbelastningen på direktkontaktkylaren, vilket sänker vattenförbrukningen och kemikaliedoseringen. I en eftermontering av fångst är detta ofta det billigaste sättet att ta tillbaka en del av energistraffet.
Ångförsörjning för regenerering: HRSG och spillvärmepanna roller
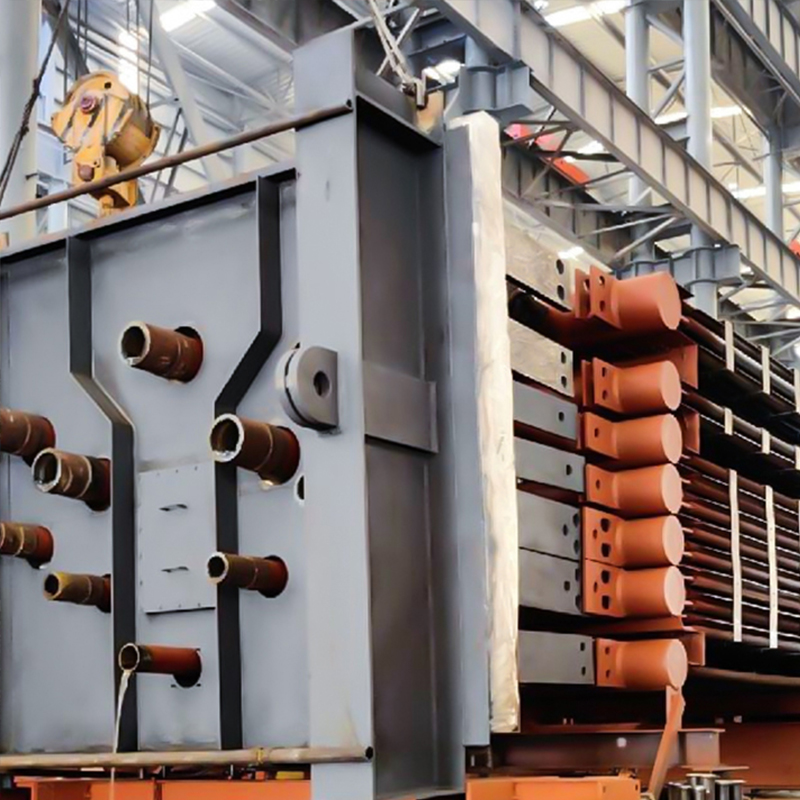 Industriell spillvärmepanna Rökgasvolym |320 000 Nm³/h| | Inlopps rökgastemperatur |450°C| | Utgående rökgastemperatur |100°C| | Ånga avdunstningshastighet |3,8-54,5 t/h| | Ångtryck |0.... Visa produkt →
Kolavskiljningsenheter behöver ånga, och de behöver det på ett tillförlitligt sätt vid omkokaren. I kombikraftverk kan värmeåtervinningsånggeneratorn (HRSG) leverera extraktionsånga från ett mellantryckssteg. På industrianläggningar kan en spillvärmepanna återvinna värme från ugnsavgaser, bearbeta avgaser eller gasturbinavgaser för att producera den erforderliga ångan. Den viktigaste valfrågan är om ångkällan kan följa fångstanläggningens belastningsprofil utan att störa värdprocessen.
En spillvärmepanna konstruerad för avskiljningstjänst måste hantera två driftslägen: normal avskiljningsdrift och avskiljningsförbikoppling. Under bypass kan pannan se högre rökgastemperaturer eller olika flödeshastigheter. Styrsystemet, trumstorleken och överhettaren eller förångarens ytor måste tåla båda. Om återkokaren kräver mättad ånga, bör pannan specificeras med tillräckligt ångutrymme och separatoreffektivitet för att undvika överföring, vilket kan smutsa ner lösningsmedlet och skada strippern.
Där värdanläggningen redan har en HRSG kan fångstenheten kanske använda lågtrycksånga från lågtryckstrumman eller en extraktion. Det är ofta billigare än en ny panna, men det är inte gratis: ångan har redan passerat genom ett turbinsteg, så att använda den för regenerering minskar elproduktionen. En dedikerad spillvärmepanna kan ibland återvinna värme från en ström som annars skulle ventileras, vilket förvandlar en spillström till återkokare.
Komponentval: Flätade rör, material och rengöring
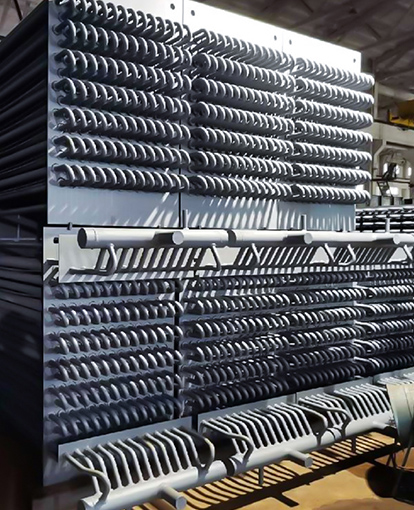
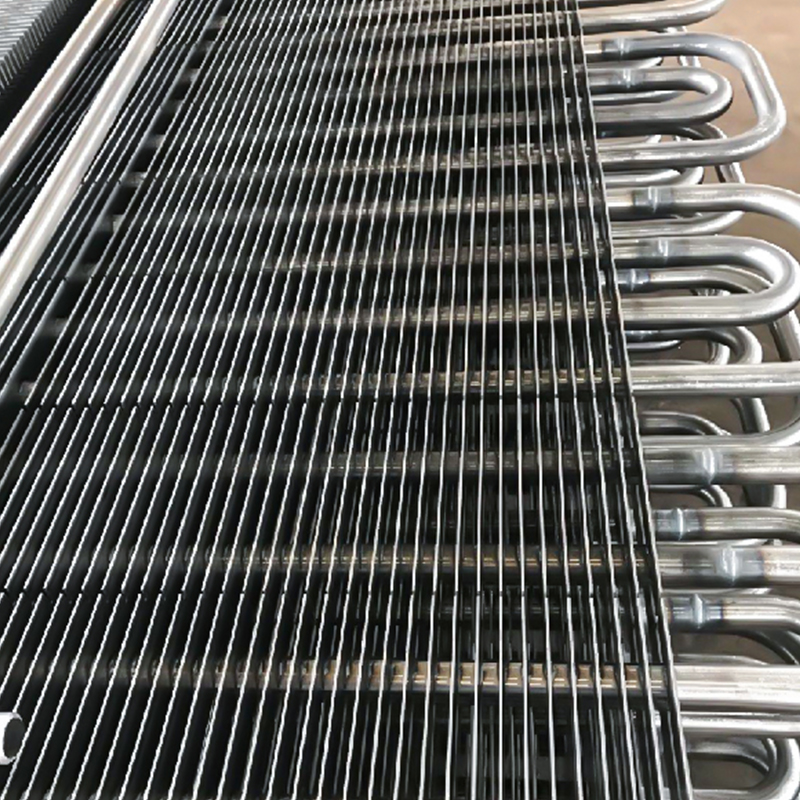 H typ Finned Tube Rör OD 25-65mm Rörväggtjocklek ≥3mm Fänsdimensioner 70mm×70mm, 75mm×75mm, 95mm×89mm, etc. Fentjocklek 0,3-0,4mm Fenstigning 3-10mm Material: Kolstål, rost... Visa produkt →
Inuti avskiljningsenhetens rökgaskylare, economizer och förvärmare för återkokarens matarvatten gör rörytan jobbet. Förlängda ytor ökar gassidans area utan att öka tryckhöljet. Valet mellan flänsrör av H-typ, spiralflänsrör och släta rör påverkar värmeöverföring, nedsmutsning och rengöringsstrategi.
| Parameter | H-typ flänsrör | Spiralflänsrör | Slät rör |
|---|---|---|---|
| Värmeöverföringsyta per längdenhet | Måttlig till hög | Hög | Låg |
| Nedsmutsningsmotstånd i askfylld gas | Bra; öppna kanaler motstår överbryggning | Måttlig; flänsgap kan täppas till | Bra men stort fotavtryck |
| Rengöringsmetod | Sotblåsare, vattentvätt | Sotblåsare, noggrann vattentvätt | Sotblåsare, mekanisk rengöring |
| Typisk passform i fångstenhet | Rökgaskylare, economizer | Ren gas eller låg nedsmutsning | Hög-temperature or abrasive duty |
Materialvalet följer samma logik. Kolstål är acceptabelt över syradaggpunkten. För lägre metalltemperaturer, överväg korrosionsbeständiga kvaliteter eller en skyddande beläggning. Rör-till-huvud-skarven är en kritisk svets: den måste vara tät under termisk cykling, eftersom även en liten läcka kan förorena lösningsmedelsslingan eller skapa en kall punkt som påskyndar korrosion.
Nedsmutsning och tillträde till rengöring bör beslutas i planeringsstadiet. En infångningsenhet som ser effektiv ut i en värme- och massbalans kan förlora 10–15 % av sin värmeöverföringsprestanda inom några månader om sotblåsningsbanorna är blockerade eller rörstigningen är för snäv för den förväntade askbelastningen. H-typ flänsrör väljs ofta för kol-härledd rökgas eftersom deras raka kanaler är lättare att rengöra än täta spiralfenor.
Riskkontroller för upphandling och ingenjörskonst
Värmeväxlarna och spillvärmepannorna i en kolavskiljningsenhet är tryckdelar. De måste konstrueras, svetsas, inspekteras och dokumenteras enligt en erkänd kod. I de flesta internationella projekt gäller ASME Boiler and Pressure Vessel Code Section I eller Section VIII, beroende på komponent och jurisdiktion. ISO 9001 och ISO 3834-2 tillhandahåller ramverket för kvalitetsstyrning och svetstillverkning. För en praktisk checklista för överensstämmelse med tryckdelar, se denna ASME tryckdel efterlevnadsguide för ingenjörer .
Innan du tilldelar ett kontrakt, ställ tre frågor:
- Kan leverantören utföra termisk klassificering och mekanisk design tillsammans, eller skickar de ett datablad till en tillverkare? Infångningsenheter har ofta trångt tomtutrymme och varierande rökgasförhållanden. En leverantör som kan utföra kontroller av värmetillförsel och omvandla projektritningar till tillverkningsritningar minskar gränssnittsrisken.
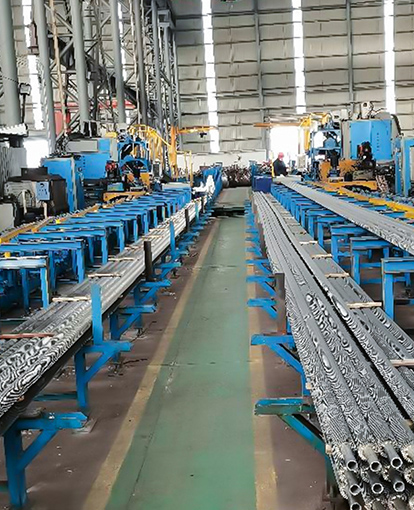
- Vad är svets- och inspektionsplanen? Automatiserade svetslinjer plus radiografisk eller röntgenbild i realtid är inte marknadsföringsdetaljer; de avgör om rör-till-huvudsvetsar klarar ett heliumläckagetest och överlever termisk cykling.
- Vad är leverans- och kapacitetsbeviset? Stora EPC-projekt behöver synlighet i tonnage. En tillverkare med en årlig produktion över 20 000 ton och erfarenhet av kraft, petrokemi och tung industri kan vanligtvis absorbera schemaändringar bättre än en liten verkstad.
Det hjälper också att granska tillverkarens tekniska bakgrund och exporterfarenhet innan det tekniska budet klargörs. För projekt i flera jurisdiktioner spelar dokumentationspaket, materialspårbarhet och tredjepartsinspektion lika mycket som den termiska designen. En leverantör som har levererat till mer än 50 länder är mer benägna att ha rutiner för dessa krav redan på plats. Du kan recensera tillverkarens ingenjörs- och tillverkningsbakgrund som en del av prekvalificeringsprocessen.
Kolinfångningsenheter lyckas eller misslyckas med värmeintegrering. Absorbatorn och lösningsmedlet får den största uppmärksamheten, men rökgaskylaren, economizern, spillvärmepannan och flänsrörsytorna avgör hur mycket ånga som efterkokaren faktiskt behöver och hur mycket av anläggningens energistraff som kan återvinnas. Starta den termiska specifikationen tidigt, håll syradaggpunkten och nedsmutsningsmarginalerna synliga i layouten och välj leverantörer av tryckdelar som kan demonstrera kodöverensstämmelse, svetskvalitet och kapacitet för stora EPC-leveranser. Bra gjort, värmeåtervinningsutrustningen är inte ett tillägg till infångningsenheten; det är den del som gör fångstenheten ekonomiskt hållbar.