Industriell värmeöverföring
På en 120 t/h gaseldad panna ligger rökgasen som lämnar economizern nära 145 C. Förbi den economizern och samma stack går på ungefär 260 C. När det 115 K gapet är värt ungefär fem procent av bränsleräkningen, går anläggningen varje timme.
Det gapet är vad industriellt värmeöverföringsarbete egentligen handlar om. Det är sällan fråga om exotiska legeringar eller ny termodynamik; det är en fråga om yta, gashastighet, nedsmutsningsmängd och var metallen sitter inne i kanalen. Få de fyra rätt och en enkel design överträffar en elegant som stänger fast på sex veckor.
Avsnitten nedan täcker mekanismerna, hårdvaran, urvalsstegen och siffrorna som avgör om ett projekt godkänns eller ställs på hyllan.
Vad industriell värmeöverföring verkligen täcker
Industriell värmeöverföring is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definition: industriell värmeöverföring är designen av ytor och flödesvägar som flyttar värme från förbränningsgas, processavgaser eller ånga till en användbar vätska, tillräckligt snabbt för att betala för utrustningen och försiktigt nog för att hålla rörväggen över sin korrosionsgräns.
Tre mekanismer delar plikten. Strålning dominerar över ungefär 800 C, vilket är ugnens territorium. Ledning genom rörväggen är nästan aldrig flaskhalsen, eftersom en 3 mm kolstålvägg vid 400 C ger ett försumbart motstånd. Konvektion på gassidan gör skadan.
Ren rökgas vid 10 till 15 m/s ger en filmkoefficient på ungefär 30 till 60 W/m2K. Vatten- eller ångsidan av samma rör går över 1000 W/m2K. Eftersom resistanser läggs i serie äger gassidan cirka 90 procent av problemet, och varje nedströms designbeslut följer av det enda faktumet.
1 % ungefärlig bränslebesparing per 20 K fall i skorstenstemperatur
4-8x yttre yta tillagd av H-typ eller spiralfenor
18-30 månader av typisk enkel återbetalning på en economizer eftermontering
Den praktiska konsekvensen är enkel. Lägg till område på gassidan, håll gashastigheten tillräckligt hög för att skura fenorna men tillräckligt låg för att undvika erosion, och acceptera att rörväggen kommer att gå nära vattentemperaturen. Allt annat är detaljer.
Ytorna som bestämmer din värmeöverföringshastighet
Ytan på gassidan är där en värmeåtervinningsdesign vinner eller går förlorade, så flänsrör, economizer-banker och HRSG-moduler bedöms på samma tre siffror: ytdensitet, gashastighet och nedsmutsningstolerans.
| Element | Typisk tjänst | Utgång på gassidan | Dominerande risk |
| Bar tubbank | Liten economizer eller luftförvärmare | 180 till 220 C | Låg ytdensitet, stort fotavtryck |
| H-typ flänsrör | Economizer i askförande rökgas | 150 till 190 C | Askbrygga mellan fenpar |
| Spiralflänsrör | Rengasförsörjare, HRSG-förångare | 120 till 160 C | Fenrotskorrosion nära daggpunkten |
| HRSG-modul | Kombinerat avgassystem | 80 till 100 C stack | Termisk stress vid attmperator och trumma |
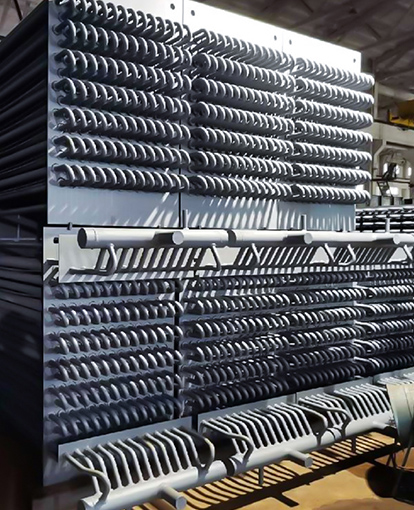
H-typ fenor svetsas parvis med en rak gasbana mellan dem, varför de överlever kol och biomassaaska som skulle täppa igen en tät spiralbank. Spiralfenor ger mer yta per meter och bättre prestanda i ren gas, men de är svårare att rengöra och mycket mindre förlåtande mot kalla fläckar.
Den detalj som oftast missas är feneffektiviteten. Långa, tunna fenor vid hög temperatur leder dåligt längs sin längd, så det effektiva området är mindre än det geometriska området. Om ett datablad citerar område utan en feneffektivitetssiffra, fråga efter det innan du jämför priser. En separat anteckning om hur flänsförsedda rör höjer värmeöverföringseffektiviteten går närmare igenom ytberäkningen.
 H-Type flänsrör för högeffektiv värmeöverföring Högfrekvenssvetsade H-formade fenor ökar uppvärmningsytan och motstår damm, vilket gör feneffektiviteten värd att kontrollera innan man jämför värmeöverföringsalternativ. Visa produkt →
Tumregel: om askan är klibbig, välj fengeometrin med den bredaste gasbanan du har råd med, och köp sedan tillbaka det förlorade området med en djupare bank istället för en tätare fenstigning.
Där värmen faktiskt försvinner
De flesta anläggningar förlorar återvinningsbar värme på tre ställen: skorstenen, heta ytor som aldrig återisolerades efter en modifiering och utblåsning eller kondensat som dumpas istället för att returneras.
Värt att återhämta sig
- Rökgas över 180 C vid full last
- Kontinuerlig utblåsning över 5 procent av ångflödet
- Kondensat som återgår över 90 C
- Ångfälla förluster på en header som körs 24/7
Vanligtvis inte värt det
- Intermittent avgas från batchprocesser
- Gas under syradaggpunkten utan korrosionstillåtelse
- Ytförluster på linjer redan under 50 C hudtemperatur
- Små bäckar som behöver egen pump och styrslinga
Två siffror bestämmer hur långt gastemperaturen kan skjutas. Den sura daggpunkten sätter golvet: med 1 till 2 procent svavelbränsle börjar vattenånga och SO3 kondensera på fenorna någonstans mellan 120 och 150 C. Nyppunkten sätter den praktiska gränsen för ånggenerering, vanligtvis 8 till 15 K mellan gasen som lämnar och ångan mättas.
Fältanteckning: ett 12 K lägre gasutlopp ser ut som fri verkningsgrad på papper, men om det sätter fenroten under daggpunkten 300 timmar om året, byts röret ut långt innan bränslebesparingen är intjänad.
När gasen är över ungefär 500 C är en economizer helt fel verktyg. Den plikten tillhör en spillvärmepanna som genererar ånga eller värmer en processvätska, och beslutet styrs av anläggningens ångbalans mycket mer än av gasdata.
 Industriell spillvärmepanna för högtemperaturavgasåtervinning För rökgaser över economizerområdet återvinner denna panna värme för att generera ånga och anpassar sig till damm, korrosion och fluktuerande källor. Visa produkt →
Matcha utrustning till plikten
Utrustningsvalet följer gasens tillstånd först och efterfrågan på ånga eller vatten därefter, aldrig tvärtom.
- Fixa gasdata: flöde, temperatur, sammansättning, dammbelastning, daggpunkt och hur alla fyra växlar mellan sommar och vinter.
- Ställ in målutloppstemperaturen med en korrosionsmarginal, inte på det teoretiska optimum.
- Storlek ytan med en ärlig nedsmutsningsfaktor, cirka 0,005 till 0,01 m2K/W för ren gas och två till tre gånger så stor som för oljeeldning eller biomassa.
- Kontrollera layouten och anslutningen: kanalutrymme, fläkthuvud, trumförhöjning, bypass-arrangemang och fysisk åtkomst för rengöring.
Steg tre och fyra är där budgetar går förlorade. En enhet som är dimensionerad för en ren drift och installerad utan sotblåsare behöver ett oplanerat avbrott inom två år, och kostnaden för att lägga till en senare överstiger vanligtvis prisskillnaden mellan en billig design och en bra.
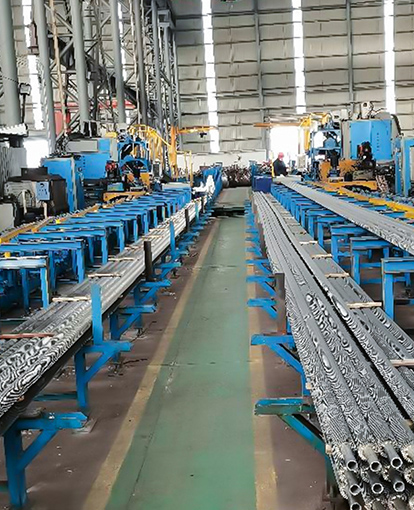
På EPC-arbete har gränssnittet lika stor betydelse som den termiska designen. Kanalövergångar, expansionsfogar, stödstål och instrumentering måste alla lösas i 3D innan tillverkningen startar, varför en leverantör som kan konvertera ritningar och verifiera värmetillförsel internt sparar ett projekt mer tid än en leverantör som helt enkelt anger ett lägre pris per ton. Företagsprofilen anger det tekniska omfattningen mer i detalj.
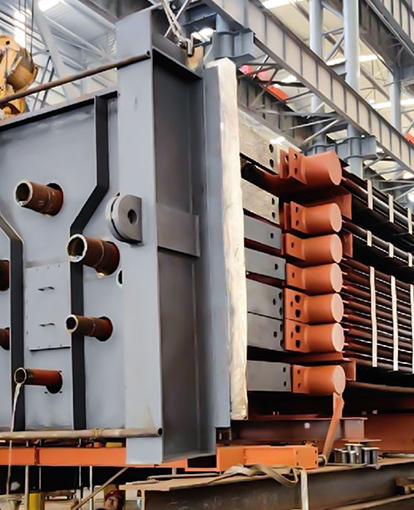
 Boiler Tail Rökgas Economizer Återvinner pannans avloppsvärme för att förvärma matarvatten, minska bränsleförbrukningen och för att passa pannsystem för kol, gas, olja, biomassa eller spillvärme. Visa produkt →
En design som får tre procent mer effektivitet men tvingar fram ett städavbrott varje kvartal är ingen förbättring. Det är ett underhållskontrakt med värmeöverföringsfäste.
Läs ekonomin innan du binder dig
Återbetalningen på industriell värmeöverföringsutrustning domineras av årliga drifttimmar och bränslepris, inte av små skillnader i termisk effektivitet.
8000 h/år 14 mån
6000 h/år 19 mån
4000 h/år 28 mån
2000 h/år 56 mån
Enkel återbetalning på månader för en 20 K-stacktemperatursänkning, gas till cirka 6 USD per MMBtu, före underhålls- och avbrottskostnader.
Tre ingångar avgör om ärendet överlever ett granskningsmöte:
- Drifttimmar vid realistisk belastning, inte märktimmar.
- Bränslekostnad under hela utrustningens livslängd, med en känslighetskontroll till halva nuvarande priset.
- Rengörings- och besiktningskostnad, inklusive de avbrottsdagar den förbrukar.
Lägg till efterlevnad av tryckdelar tidigt. ASME- eller PED-dokumentation, materialspårbarhet och tredjepartsinspektion ändrar sällan den termiska designen, men de kan flytta leveransschemat med månader om de höjs efter att ritningen har frysts.
Den korta versionen: mät gasen, respektera daggpunkten, storlek för nedsmutsning och kontrollera drifttimmar innan du jämför effektivitetssiffror.
Vanliga frågor
Vad är skillnaden mellan en economizer och en värmeåtervinningsånggenerator?
En economizer värmer matarvatten utan att ändra sin fas, vanligtvis med rökgas vid 200 till 400 C. En värmeåtervinningsånggenerator producerar ånga och innehåller vanligtvis economizer, förångare och överhettarsektioner i ett hölje, som återvinner avgaser från gasturbiner eller högtemperaturprocesser.
Vilken stacktemperatur ska jag rikta in mig på?
Så lågt som syradaggpunkten och nyppunkten tillåter. För lågsvavlig gas är detta ofta 120 till 150 C; för eldningsolja med hög svavelhalt kan den vara 160 C eller högre om inte korrosionsbeständiga flänsar anges.
Hur förhindrar jag att flänsrör från nedsmutsning?
Matcha fentypen till askan, håll gashastigheten i intervallet 8 till 12 m/s och installera sotblåsare med tillräckligt många banor för att nå rörväggen. H-typ fenor med breda gasbanor är det säkrare valet under 300 C där askan är klibbig.
Kan värmeåtervinningsutrustning eftermonteras i en befintlig kanal?
Ja, om fläkthuvud och kanalutrymme tillåter det. De flesta eftermonteringar behöver en bypass för nedläggning och rengöring, och den extra dragförlusten på 0,5 till 1,5 kPa måste vanligtvis betalas med en fläktuppgradering eller en högre stack.
Termisk design är en kompromiss mellan area, hastighet och renhet. Välj två och den tredje kommer att fakturera dig senare.