En förångare som koncentrerar 20 000 kg vatten per timme på engångsdrift förbrukar ungefär 22 000 kg levande ånga varje timme den körs. Vid typiska industriella ångakostnader på 30-50 USD per ton, blir det en sjusiffrig bränsleräkning under ett enda driftsår. Mekanisk ångrekompression (MVR) existerar eftersom det mesta av dessa pengar köper värme som slängs: ångan som kokas av produkten bär samma latenta värme som precis köptes, och i ett konventionellt tåg kondenseras den mot kylvatten och ventileras utanför.
Den korta domen för alla som utvärderar tekniken: MVR komprimerar processångan något så att den kan kondensera på förångarens värmesida och koka mer vätska. En kilowattimme kompressorel gör sedan förångningsarbetet av ungefär 10-25 kilowattimmar ånga, och efterfrågan på levande ånga sjunker till en trimbelastning på cirka 0,02-0,05 kg per kg avdunstat vatten. För kontinuerligt laddade förångare med hanterbar kokpunktshöjning är det den lägsta driftkostnaden som finns tillgänglig.
Hur mekanisk ångrekompression fungerar
Den renaste mentala modellen är en öppen värmepump. Ånga som lämnar förångarens kokande yta, vanligtvis vattenånga, kommer in i en kompressor istället för en kondensor. Kompressorn höjer sitt tryck från nära atmosfäriskt till ungefär 1,2-1,5 bar absolut, vilket höjer kondenseringstemperaturen från cirka 95-100 °C till 105-112 °C. Det blygsamma lyftet är hela tricket: den komprimerade ångan kondenserar inuti värmesidan av calandria, släpper ut sin latenta värme över en liten temperaturskillnad för att koka mer vätska, och kondensatet lämnar som rent varmt vatten. Utöver värmeförluster och förvärmning av produkten behöver slingan ingen levande ånga i stadig drift; en liten extra källa täcker start och belastningstrimning.
Kompressortyper och temperaturlyft
Val av kompressor följer önskat lyft. Enstegs centrifugalfläktar hanterar de stora ångvolymerna av vattenavdunstning med lyft upp till ungefär 20-25 K, medan dubbelskruvsmaskiner och tvåstegs fläktarrangemang utökar räckvidden för högre lyft. Lyftet du behöver är inte en preferens: det är lika med kokpunktshöjningen för vätskan plus den temperaturskillnad som krävs för att trycka värme över förångarens yta, så processkemin och värmeöverföringsdesignen gör det för dig.
Där MVR levererar idag
Tekniken är etablerad där stora volymer vatten eller lösningsmedel måste förångas kontinuerligt och ångan är någorlunda ren:
- Mejeri: mjölk-, vassle- och permeatkoncentration, en av de tidigaste storskaliga adopterna
- Mat och dryck: fruktjuice, sockersirap och buljonger
- Massa och papper: svartlutsförkoncentration före sodapannan
- Kemiska och farmaceutiska: lösningsmedelsåtervinning och destillation toppströmmar
- Avloppsvatten och noll vätskeutsläpp: saltlösningskoncentration före kristallisatorer
- Avsaltning: mekaniska ångkompressionsenheter för små och medelstora vattenproduktion
Praktiska begränsningar gäller fortfarande. De flesta kommersiella system håller koktemperaturen under ungefär 100-110 °C, eftersom kompressormaterial och axeltätningar blir dyra utöver det intervallet, och kloridhaltiga vätskor pressar fuktade delar mot 316L rostfritt, duplexkvaliteter eller högre legeringar. Kokpunktshöjningen för vätskan är fortfarande den vanligaste anledningen till att ett föreslaget MVR-projekt omdesignas.
Hur siffrorna ser ut
Slutsats först: när elnätet är tillförlitligt och ånga är dyrt, betalar MVR-projekt vanligtvis tillbaka på ett till tre år. En enkeleffektsförångare förbrukar cirka 1,1 kg ånga per kg avdunstat vatten, och även ett femeffektståg behöver fortfarande ungefär 0,25 kg. En MVR-enhet ersätter det mesta med 15-30 kWh kompressorel per ton avdunstning, beroende på lyft. Mot ånga vid 30-50 USD per ton och effekt på 0,08-0,12 USD per kWh, sjunker driftskostnaden per ton avdunstat vatten från 30 USD eller mer till ungefär 1,5-3,5 USD. För en anläggning med 10 ton per timme som kör 8 000 timmar per år landar besparingen mot eneffektdrift mellan 2 miljoner och 3 miljoner USD årligen.
Efterfrågan på kylvatten minskar också kraftigt, eftersom latent värme återvinns istället för att kasseras. Avvägningarna sitter på kapitalsidan: en kompressor med drivning och kontroller, större värmeöverföringsyta eftersom skillnaden i körtemperatur är liten, och elektrisk infrastruktur dimensionerad för en kontinuerlig motorbelastning. Kompressorn är också en enda roterande maskin i en kritisk slinga, så reservdelar, tillståndsövervakning och utbildad underhållspersonal hör hemma i driftsbudgeten från dag ett.
Urvalsgränser: Där MVR kämpar
Innan du väljer MVR, kör dessa kontroller i ordning. Var och en har diskvalificerat riktiga projekt:
- Kokpunktshöjd. Kompressorn måste övervinna lutens BPE plus värmeöverföringstemperaturskillnaden. När BPE överstiger cirka 15-20 K, faller låglyftande fläktar ut och valet minskar till skruvkompressorer, termisk ångrekompression eller multieffektdesign.
- Nedsmutsande beteende. Små temperaturskillnader och stora ytor lämnar ingen marginal för nedsmutsade rör. Ett skallager som knappt skulle störa en ånguppvärmd calandria kan kollapsa en MVR-värmebalans, så rengöring på plats måste vara en del av designen.
- Ladda profil. MVR tjänar sina besparingar vid stadig, kontinuerlig tjänst. Frekvent batchcykling, bred turndown och långa avstängningar urholkar ekonomin snabbt.
- Korrosion och material. Överföring av salter och syror till ånga och kondensat avgör utrustningens livslängd; materialval och utrensningshantering kräver teknisk uppmärksamhet.
- Kompressorservice. Vibrationsgränser, tätningssystem och reservrotortillgänglighet bör konstrueras, inte improviseras efter det första felet.
MVR, TVR eller Multi-Effect: En sida vid sida-vy
MVR är en av tre etablerade vägar för återanvändning av förångningsånga. Thermal vapor recompression (TVR) använder en steam-jet ejektor som kompressor, som byter ut ånga mot medbringad ånga. Multi-effect evaporation (MEE) kaskaderar ångan genom successiva steg vid fallande tryck. Det rätta svaret beror mindre på mode än på tre siffror: ditt ångpris, ditt kraftpris och spritens kokningsbeteende.
| Aspekt | MVR | TVR (ångejektor) | Multi-effekt (MEE) |
|---|---|---|---|
| Drivkraft | El via mekanisk kompressor | Motivera ånga via ejektor | Live ånga i den första effekten |
| Ångbehov per kg avdunstat | 0,02-0,05 kg, endast trimning | 0,3-0,6 kg, förhållandet beroende | Cirka 1,1 kg enkel effekt, sjunker ungefär 15 % per tillsatt effekt |
| Återanvändning av latent värme | Mycket hög, effektiv COP på 10-25 | Måttlig | Måttlig, improves with effect count |
| Temperaturhöjning | 10-40 K, kompressor begränsad | Fixeras med ejektor och drivande ångtryck | Fördelat på effekter |
| Bäst passform | Kontinuerlig drift, låg BPE, kostsam ånga, pålitlig kraft | Måttlig-pressure steam already on site | Billig ånga, opålitlig kraft, batchkampanjer |
Lederna kombineras också i praktiken. En vanlig konfiguration värmer den första effekten med levande ånga eller en TVR-ejektor och kör efterbehandlingseffekterna på MVR, så att kompressorn bara hanterar den renaste, lägsta BPE-ångan i tåget.
Montering av MVR i en anläggningsövergripande värmeåtervinningsplan
MVR löser ångsidan av energiproblemet, men ingen förångare fungerar ensam. En MVR-anläggning driver fortfarande ett pannhus, torktumlare, ugnar, termiska oxidationsmedel eller processugnar som släpper ut varm rökgas dygnet runt. Den gasen kan inte komprimeras igen; dess värme måste fångas upp med ytutrustning.
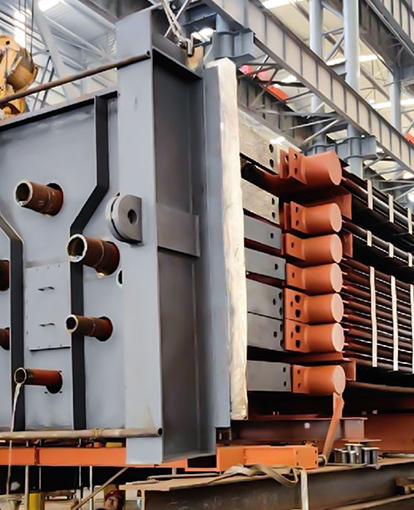
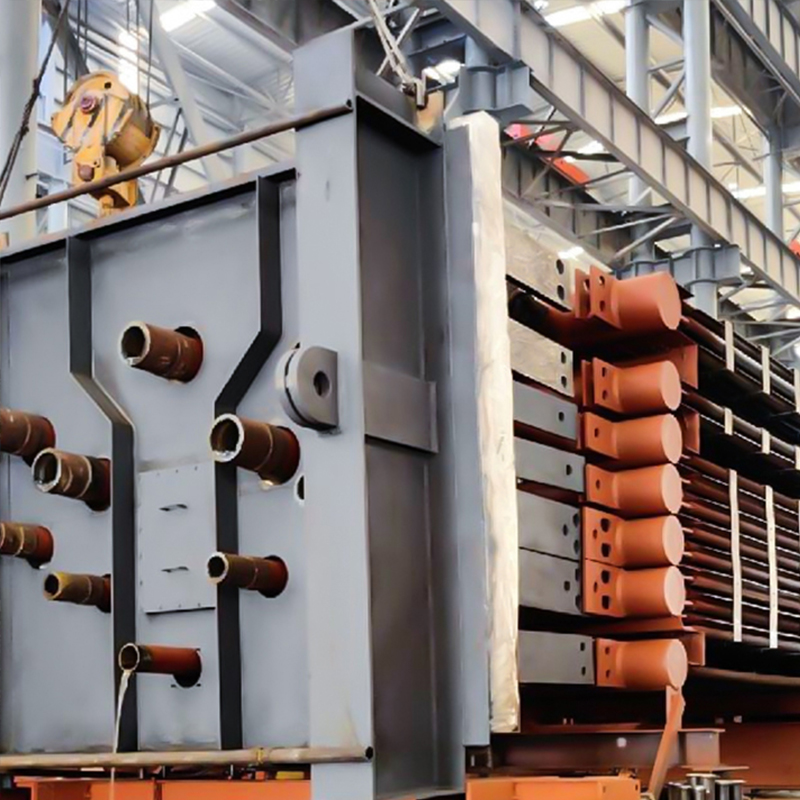 Industriell spillvärmepanna för rökgasåtervinning Att återvinna ånga från heta processavgaser kompletterar MVR-anläggningar, som fortfarande kör pannor, torktumlare och ugnar dygnet runt. Med rökgaskapaciteter upp till 320 000 Nm³/h och förångningshastigheter på 3,8-54,5 t/h omvandlar den kontinuerlig spillvärme till användbar anläggningsånga. Visa produkt →
Där avgaser bär tillräckligt med användbar energi, omvandlar en industriell spillvärmepanna den till ånga för resten av anläggningen, och vår guide till hur en industriell spillvärmepanna fungerar täcker funktionsprinciperna i detalj. Där prioriteringen är att sänka skorstenstemperaturen och höja pannans effektivitet, återvinner en dedikerad ekonomisator på gassidan de sista användbara graderna från rökgasen innan den når skorstenen.
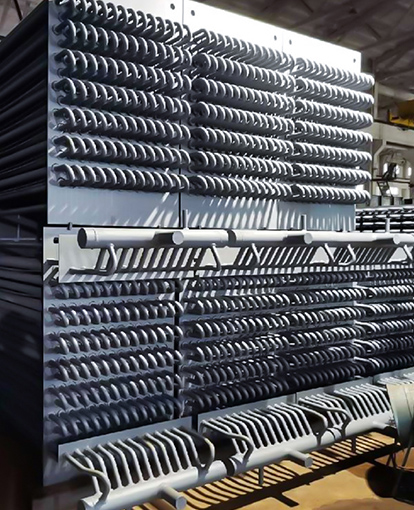
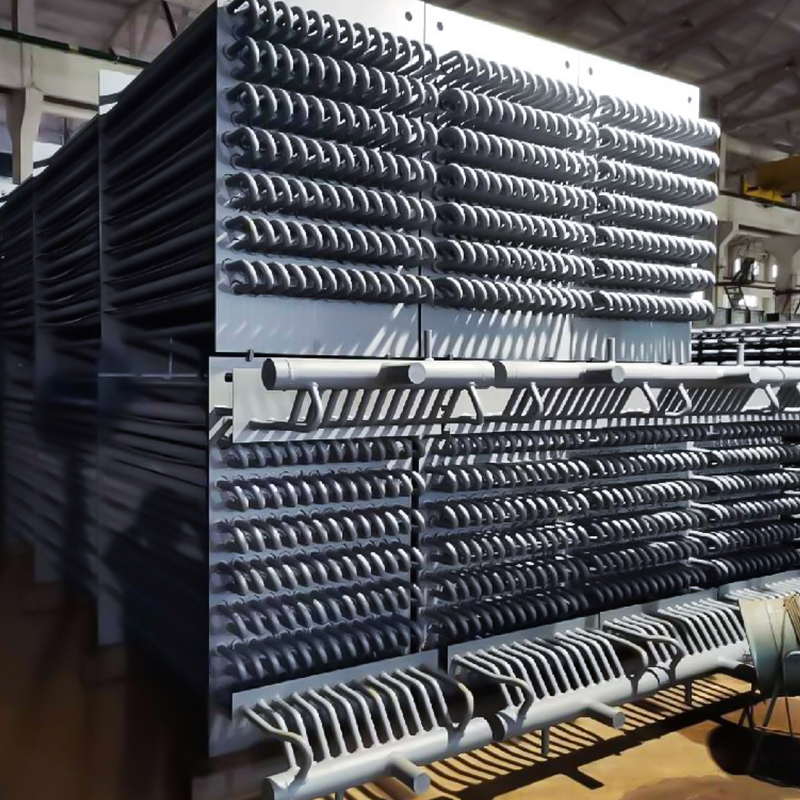 Economizer för processutrustning rökgas värmeåtervinning När sänkning av skorstenstemperaturen och höjning av pannans effektivitet är prioritet, fångar en ekonomisator på gassidan de sista användbara graderna innan avgaserna når skorstenen. Byggd för korrosiv raffinaderi och kemisk rökgas vid 250-400°C, förvärmer den matarvatten med förseglad, övervakad konstruktion. Visa produkt →
Prestanda på gassidan beror i slutändan på rörets yta. Förlängda ytor återvinner mer värme från samma volym rökgas, och speciellt flänsrör av H-typ motstår nedsmutsning tack vare sina raka gasbanor. Vår översikt över flänsförsedda rörtyper, material och effektivitetsvinster går igenom avvägningarna som ingenjörer väger när de specificerar dem.
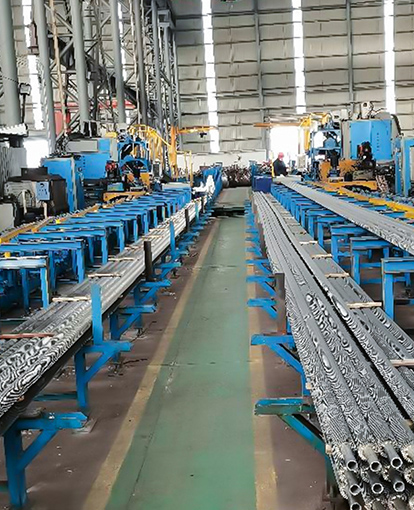
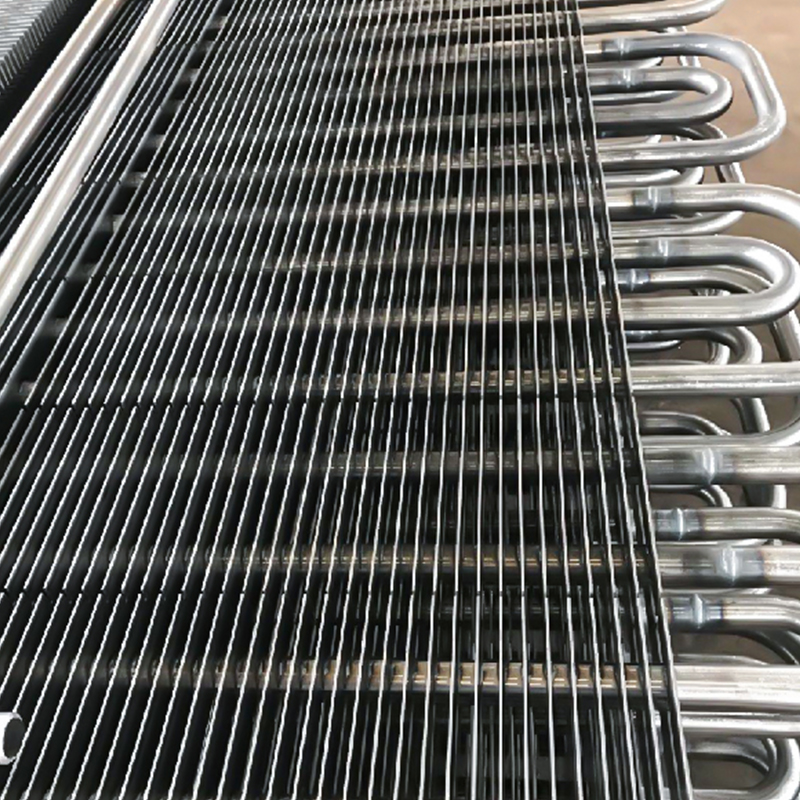 H-typ flänsrör för dammbelastade rökgasvärmeväxlare Prestanda på gassidan beror mycket på rörytor. H-typ flänsrör förstorar värmeytan upp till 1,5-2 gånger jämfört med spiralfenor, medan raka parallella gasbanor motstår nedsmutsning och igensättning, vilket gör dem väl lämpade för spillvärmeåtervinning från dammiga avgaser. Visa produkt →
Att behandla MVR-slingan och gassidan som en integrerad design förhindrar det klassiska misstaget att optimera förångaren medan pannbunten uppströms fortsätter att gå varm.
Praktiska avhämtningar för ingenjörer och köpare
Den beslutssekvens vi rekommenderar är kort. Kvantifiera dina ånga- och elpriser per förångningsenhet. Mät kokpunktshöjningen för den riktiga spriten, inte ett utspätt laboratorieprov. Bekräfta att lastprofilen verkligen är kontinuerlig. Designa sedan gassidan i samma projekt, återvinn skorstens- och avgasvärme med economizers och spillvärmepannor vid sidan av MVR-slingan snarare än som en eftertanke.
För köpare som anger omgivande värmeåtervinningsutrustning avgör tillverkningskvaliteten om de beräknade besparingarna överlever den första översynen. Tryckdelar byggda enligt ASME-krav, automatiserade svetslinjer som backas upp av realtidsröntgenbilder och en årlig kapacitet över 20 000 ton för stora EPC-projekt är standarderna vi arbetar efter på Wuxi Jinker Power Equipment, eftersom ett värmeåtervinningssystem bara är lika pålitligt som svetsarna som håller ihop det. Få processsidan och gassidan att fungera som en, och förångaren som en gång brände ett ton ånga per ton vatten går till stor del på värme som den redan äger.